Ajouter : NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang Chine.
Tél : 0086-0571-82602080
Télécopie : 0086-0571-82758132
Courriel : [email protected]
A batch of polyester FDY arrives at your warehouse. By lunchtime, the warping machine has stopped three times with broken ends. One week later, the same batch produces a knit with faint horizontal stripes after dyeing. Les cônes semblent identiques à l’extérieur, mais le tissu raconte une histoire différente. Dans presque tous les cas d'échec de production lié au FDY, la cause première n'est pas un défaut dramatique unique mais une dérive mesurable de l'un des six paramètres suivants : ténacité et cohérence de l'allongement, uniformité du denier, absorption du colorant, niveau de peluche, retrait ou reprise de la finition à l'huile. Name the parameter, measure it against a specification, and the solution becomes a process decision instead of a guessing game.
FDY, or fully drawn yarn, is made by melt spinning, drawing, and heat-setting polyester in one continuous operation. The draw zone orients the molecular chains; heat setting fixes that orientation. Étant donné que la structure est verrouillée au stade de la production, de petits écarts dans la température de fusion, la vitesse des rouleaux d'étirage, le débit d'air de trempe ou la tension d'enroulement apparaissent directement dans le fil qui atteint votre usine.
The first step in diagnosing a defect is knowing which yarn family you are actually working with. FDY is fully drawn and dimensionally stable; POY is partially oriented and still needs drawing or texturing at the buyer's mill. That difference changes the whole failure pattern. Les problèmes d'un texturateur commencent par le stockage et le vieillissement du POY, tandis que les problèmes d'un tisserand commencent par l'uniformité du dessin FDY. Si votre processus commence avec un matériau partiellement orienté, le série POY en polyester votre commande doit avoir une viscosité et une cristallinité constantes, car ces deux valeurs déterminent tout en aval.
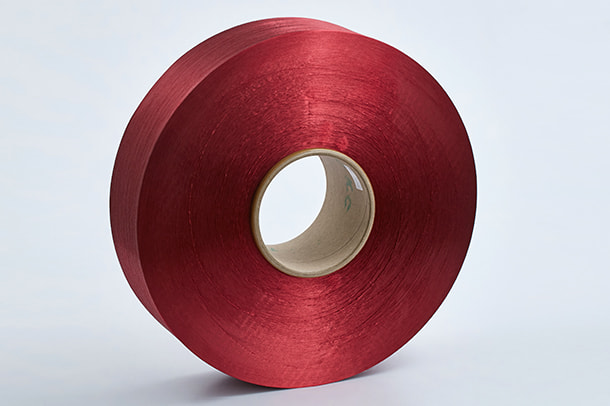 China Wholesale Polyester POY Yarns Manufacturers, Suppliers Zhejiang Hengyuan Chemical Fiber Group Co., Ltd est un fabricant chinois de fils polyester POY et des fournisseurs de fils polyester POY, offre d'usine... Voir le produit →
Le lien technique entre la structure du polymère et le comportement du fil est bien documenté ; PET aggregate structure and its influence on polyester fully drawn yarn properties explique comment les différences de cristallinité se traduisent en variation mécanique. Une usine qui comprend ce lien n’accepte pas un défaut à sa valeur nominale. It asks which production stage caused the drift.
Les modes de défaillance ci-dessous apparaissent le plus souvent dans les opérations de tissage, de tricotage chaîne et d’ourdissage. Each one has a specific measurement and a specific fix.
Le premier symptôme est la casse : les extrémités se cassent au niveau des guides en céramique, au niveau de la zone de dégagement ou lors d'un enroulement à grande vitesse. La cause habituelle est un rapport d’étirage irrégulier sur la ligne de fil. Si une position tire légèrement plus vite ou à une température différente de celle des positions voisines, le fil résultant a des valeurs de ténacité mixtes à l'intérieur de la même bobine.
Le FDY commercial typique offre une ténacité supérieure à 3,5 cN/dtex et un allongement à la rupture compris entre 25 et 35 %. What matters more is consistency. Lorsque le coefficient de variation de la ténacité au sein d’un lot dépasse environ 2,5 %, des cassures aux extrémités commencent à apparaître. Les acheteurs doivent mesurer plusieurs cônes par lot et comparer la propagation, pas seulement la moyenne ; le protocole de test et les limites acceptables sont décrits dans le guide de contrôle qualité de ténacité et d'allongement des fils polyester FDY .
Les rayures horizontales après teinture sont le défaut classique du FDY. The yarn did not absorb color poorly; ses filaments étaient étirés à différentes températures ou trempés à des vitesses différentes, laissant des parties du lot avec une cristallinité différente. The dye then makes that difference visible.
La solution pratique consiste à tricoter un petit tube et à teindre un échantillon de pré-production avec une teinte de référence. Si la dérive dépasse un demi-pas sur l'échelle de gris entre cônes d'un même lot, l'uniformité de thermofixation chez le fournisseur est insuffisante.
Lorsque le denier fluctue, le poids du tissu change sur un rouleau et le lustre semble incohérent. La cause première réside généralement dans le système de distribution de matière fondue : une pompe de centrifugation usée, un filtre partiellement obstrué ou une fluctuation de pression dans la conduite de fonte. Ces défauts créent des endroits épais et fins dans les filaments qui sont ensuite invisibles jusqu'à ce que le tissu soit pesé ou manipulé.
Un contrôle entrant est simple : découpez une longueur précise de 100 mètres dans plusieurs cônes, pesez chaque échantillon sur une balance de précision et comparez le denier calculé avec la tolérance du fournisseur. Les fournisseurs sérieux détiennent le denier à ± 1,5 % de la valeur nominale.
Les filaments cassés apparaissent sous forme de poils sur la surface du tissu, de peluches sur les surfaces de la machine ou de minuscules boucles qui s'accrochent dans les guides. La cause peut être la présence de gels de polymère dans la matière fondue, une filière rayée, un air de trempe trop puissant ou une abrasion contre une surface de contact rugueuse.
Le test rapide en interne est la méthode de coupe et d'aspect : tirez une longueur fixe de fil à travers un petit tapis abrasif, puis inspectez-la sur un fond sombre pour détecter les filaments séparés et les extrémités saillantes. Si le fil présente régulièrement plus de quelques filaments cassés par mètre, la ligne a besoin d'un entretien ou les conditions de filage du fournisseur doivent être revues.
Le FDY est normalement vendu avec une valeur de retrait thermique à sec définie, généralement de 5 à 8 % à 180 °C pour les qualités standard. Si le rétrécissement varie au sein d'un lot, le tissu fini se fronce, les bords s'enroulent et les vêtements changent de forme après le premier lavage.
Le contrôle du retrait prend un après-midi : placez un échantillon dans un four de laboratoire à 180°C, mesurez le changement de longueur et comparez-le avec les spécifications du fournisseur. Confirmez ensuite que les spécifications correspondent aux lots que vous recevez au fil du temps. Une mesure unique ne vous protège pas contre la prochaine livraison.
L'huile de finition n'a qu'une seule fonction : laisser le fil passer à travers les guides et les aiguilles à grande vitesse sans dommage par friction. Trop peu d'huile provoque des grincements au niveau des guides, une accumulation d'électricité statique et un effilochage des filaments. Trop d’huile rend le tissu gras et crée des défauts de teinture et d’impression. La plage de ramassage correcte pour la plupart des FDY est de 0,5 à 1,5 % en poids.
Il vaut la peine de vérifier les conditions de la plante avant de blâmer le fil. Lorsque l'humidité de la zone de traitement descend en dessous de 55 %, même un fil parfaitement fini développe de l'électricité statique et se détache de l'emballage. Maintenez une humidité relative de 60 à 70 % dans la zone d'enroulement et de déformation et testez à nouveau avant de changer de fournisseur.
| Problème | Symptôme typique | Cause principale | Prévention |
|---|---|---|---|
| Variation de ténacité | End breaks at guides and warping | Rapport d’étirage inégal ou température d’étirage inégale | Test de ténacité CV ; confirm draw-zone control with the supplier |
| Uneven dye uptake | Stries barré après teinture | Différences de cristallinité dues à la dérive de thermofixation | Pré-teinturer un échantillon ; verify heat-setting profile |
| Denier variation | Dérive du poids du tissu et changement de lustre | Usure de la pompe d'essorage, blocage du filtre, fluctuation de la pression de fusion | Peser les longueurs coupées sur l’ensemble du lot ; nécessitent une tolérance de ± 1,5 % |
| Filaments cassés / peluches | Surface poilue, mouche, boucles de filament | Gels polymères, dommages à la filière, abrasion du guide | Exécutez un test de découpe et d'apparence sur un fond sombre |
| Retrait élevé | Plissage et changement de forme après lavage | Réglage de chaleur insuffisant | Test de retrait au four à 180°C ; correspondre aux spécifications du lot |
| Défauts de finition à l'huile | Tissu statique, desquamé, gras | Prise d'huile trop faible ou trop élevée | Vérifiez une reprise de 0,5 à 1,5 % ; maintenir l'humidité entre 60 et 70 % |
Une courte inspection à l'arrivée protège le calendrier de production et vous fournit des preuves documentées en cas de litige. L’ensemble de la routine prend quelques heures avec un équipement de laboratoire de base :
Un fournisseur sérieux inclut son propre rapport de test avec chaque lot. Votre chèque entrant confirme ce rapport ; il ne le remplace pas. Si le fournisseur ne peut pas produire un tel rapport, c'est le premier signe d'avertissement.
La plupart des défauts FDY peuvent être évités au stade de la production : la stabilité de la température de fusion, la vitesse du rouleau d'étirage et le contrôle de la température, le profil de l'air de trempe, la tension d'enroulement et l'application d'huile déterminent tous le fil final. Lorsque vous évaluez un fabricant, demandez à quelle fréquence les températures d'étirage sont vérifiées, si les packs de filature sont changés selon un calendrier fixe et si chaque bobine passe par un moniteur de deniers en ligne.
Un producteur intégré verticalement présente un avantage structurel : les copeaux de polymère, le filage, l'étirage et le bobinage sont contrôlés sous un même toit, de sorte que les données de qualité peuvent être retracées depuis la fusion jusqu'à l'emballage. Une usine qui exploite des lignes dédiées pour ses série FDY en polyester peut documenter le taux d'étirage et la fenêtre de thermofixation appliqués à chaque lot, et le laboratoire qui teste FDY valide également les lignes POY et DTY adjacentes.
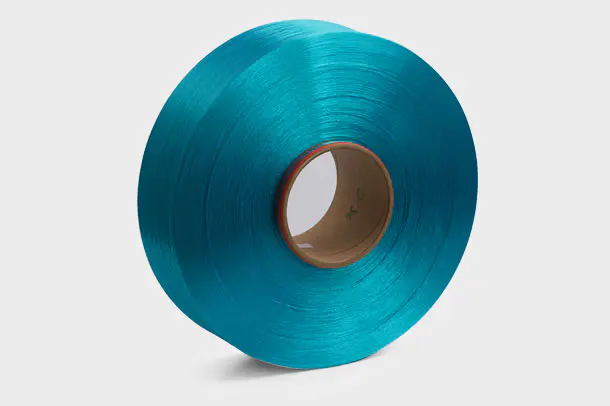 Chine Fabricants de fils de polyester FDY en gros, usine En tant que fabricant chinois de fils de polyester FDY et usine de polyester FDY, Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. fournir en gros... Voir le produit →
Choisir la bonne famille de fils est tout aussi important que choisir le bon fournisseur. Si le tissu a besoin de rigidité, de stabilité dimensionnelle et d’une surface propre, FDY est le bon point de départ. Si l'application nécessite du volume, de l'étirement et un toucher doux, un fil texturé est la meilleure solution ; le série DTY en polyester porte déjà le sertissage et l’étirement que FDY ne peut pas fournir. Chaque famille a son propre profil de défauts, et l'un des moyens les plus rapides de réduire les défauts est de cesser d'attendre d'une famille qu'elle fasse le travail d'une autre.
 Fournisseurs de fils de polyester DTY en gros, société chinoise DTY Zhejiang Hengyuan Chemical Fiber Group Co., Ltd est un fournisseur chinois de fils de polyester DTY et une société de polyester DTY, vous pouvez trouver des p... Voir le produit →
Lorsque vous comparez les offres, examinez l’historique de production et l’équipement de test du fournisseur. Un fabricant qui publie du contenu technique sur la sélection FDY — par exemple, des conseils sur faire correspondre un grade FDY à une application de tissage ou de tricot - est plus susceptible de répondre à une réclamation technique avec des preuves plutôt qu'une justification de vente.
Les défaillances des fils FDY partagent un même schéma : un paramètre mesurable dérive en dehors de ses spécifications. La ténacité et l'allongement, le denier, l'absorption du colorant, le duvet, le retrait et la finition à l'huile peuvent tous être testés en quelques heures. Une fois que la mesure identifie la dérive, la solution devient une négociation entre l'usine et le fournisseur autour d'un chiffre concret, et non un différend sur la qualité. Gardez ces tests dans votre routine et la plupart des problèmes FDY seront résolus avant même qu'ils n'atteignent l'atelier de production.

Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. est un professionnel Fabricants de fils de filaments de polyester en Chine et fournisseurs de fils de couleur polyester, créée en 2006, située dans la ville de YaQianTown Xiaoshan Hangzhou – l'un des centres de l'industrie du fil de polyester en Chine.

Produits
Coordonnées
Droit d'auteur © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved