Ajouter : NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang Chine.
Tél : 0086-0571-82602080
Télécopie : 0086-0571-82758132
Courriel : [email protected]
Un lot de 1 000 kg de polyester coloré 150D/48F peut prendre deux à trois semaines avant d'être expédié. Le séchage des copeaux, le filage par fusion, le bobinage, la teinture des emballages, le savonnage, le séchage et le rembobinage sont des opérations distinctes, et chacune d'elles est une chance pour l'ombre de bouger.
Le fil de polyester teint dans la masse supprime l'étape de teinture humide de cette séquence. Le colorant est incorporé au polymère avant que le filament ne soit extrudé, de sorte que le fil quitte la filière avec déjà sa teinte finale et n'entre jamais dans un récipient de teinture. Ce qui change, ce n'est pas seulement l'apparence du fil, mais aussi la façon dont un programme de couleurs est planifié, chiffré et audité.
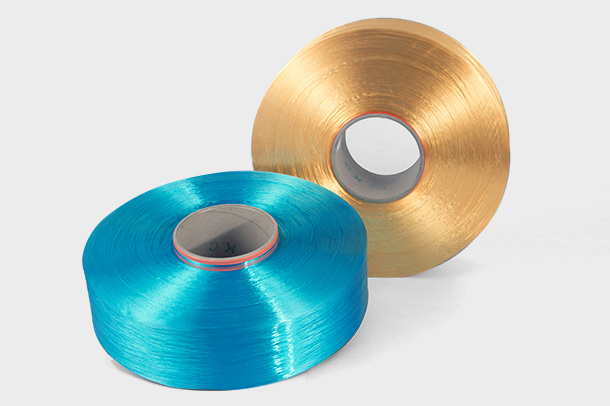
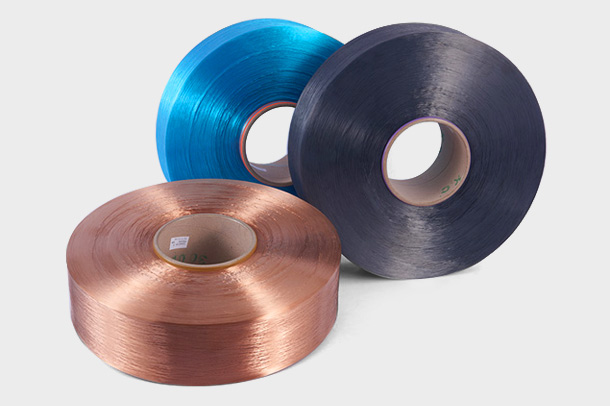
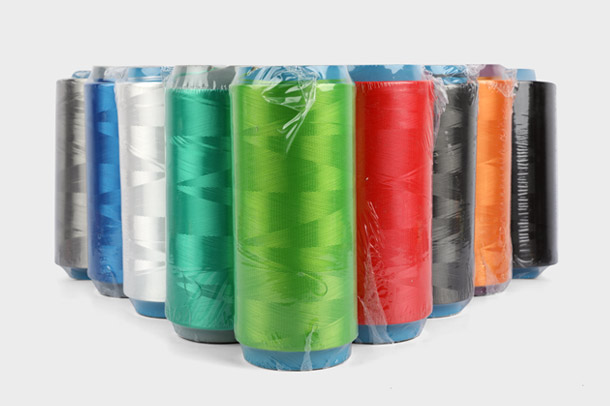
Le fil de polyester teint dans la masse est un filament de polyester dans lequel le pigment est dispersé dans le polymère fondu avant l'extrusion, de sorte que la couleur reste à l'intérieur du filament au lieu d'être appliquée à sa surface.
Sans bain de teinture à évacuer, la précision des couleurs dépend du dosage plutôt que de la chimie humide. Les taux de dilution des mélanges maîtres dans les programmes commerciaux de coloration des polyesters se situent généralement entre 2 et 5 pour cent en poids, et le concentré est introduit dans la masse fondue par un alimentateur gravimétrique ou une pompe doseuse. Une fois ce rapport verrouillé et enregistré, la teinte est une propriété de la recette plutôt que du comportement du navire ce matin-là.
La teinture d'emballages conventionnelle repose sur un colorant dispersé qui s'épuise uniformément dans des milliers d'emballages enroulés à l'intérieur d'un récipient sous pression à environ 130 degrés Celsius. Quatre variables décident si oui ou non.
Chacun doit atterrir à l’intérieur de la même fenêtre sur chaque lot. La teinture par dopage supprime les quatre, car la couleur est fixée dans la puce avant le début de l'essorage.
La cohérence des couleurs s'améliore car la teinte est définie par le dosage des pigments sur la ligne de filage plutôt que par la chimie du bain de teinture, ce qui élimine le rapport de liqueur, le taux d'épuisement et le profil de séchage en tant que sources de variation d'un lot à l'autre.
La différence apparaît dans la façon dont le programme est contrôlé. Dans une voie conventionnelle la référence est un colis teint et la tolérance est vérifiée après teinture, lorsque la seule action corrective est de recolorer ou de décaper le lot. Dans une voie teinte dans la masse, la référence est un lot de mélange maître, la tolérance est vérifiée au niveau du chargeur et les corrections ont lieu avant que le filament n'existe.
| Point de contrôle | Teinture d'emballage conventionnelle | Fil de polyester teint dans la masse |
| Où la couleur entre | Colorant dispersé appliqué sur les plaies | Pigment mélangé à la masse fondue |
| Étapes du procédé humide | Teinture, savonnage, rinçage, séchage | Aucun |
| Principales sources de dérive | Rapport de liqueur, taux d'épuisement, profil de séchage | Dosage du masterbatch, consistance du lot de copeaux |
| Point d'approbation des couleurs | Sur les paquets teints | Sur le mélange maître et le premier lot filé |
| Action corrective | Re-teindre ou décaper le lot | Ajuster le taux d'alimentation sur le lot suivant |
| Gestion des colis | Plusieurs rembobinages | Passe d'enroulement unique |
| Charge d'eau au stade du fil | Important | Éliminé |
Les gains d'efficacité proviennent de la suppression de la boucle de teinture et de séchage : une ligne de teinture dans la masse supprime la file d'attente de teinture, le cycle de séchage et la décision de reteinture, ce qui raccourcit l'intervalle entre l'approbation de la couleur et le lot emballé.
L’argument du coût va dans le même sens, car l’étape de teinture est supprimée plutôt qu’optimisée. Le site comparaison de la teinture dope et de la teinture conventionnelle indique où cette économie atterrit.
La performance des couleurs n'est payante que lorsque la famille de fils correspond à la machine en aval et aux tirages fractionnés pratiques entre le fil texturé, le filament plat et les fils conçus pour un produit final spécifique.
 Fournisseurs de fils de polyester DTY Spécifications du produit Paramètres techniques Voir le produit →
Les revêtements de sol et les textiles de maison sont les applications où la couleur teinte dans la masse s'avère la plus rentable, car un tapis ou une couverture présente une grande surface continue sur laquelle un changement de teinte d'un lot à l'autre est visible depuis l'autre bout d'une pièce.
Les fils de moquette et de sous-tapis sont généralement spécifiés avec une tolérance de couleur vérifiée sur le poil fini plutôt que sur le cône. C'est l'endroit le plus difficile à corriger : un tapis tufté ne peut pas être reteint de manière économique une fois le poil fixé, et une bande d'ombrage entre deux séries de production se lit comme une couture sous l'éclairage d'une salle d'exposition.
 Fabricants de fils de tapis et moquettes en polyester fils de tapis et fils de tapis Voir le produit →
 Fabricants de fils pour couvertures Spécifications du produit Paramètres techniques Voir le produit →
Le passage au fil teint dans la masse est un changement de spécification plutôt qu'un changement de couleur, de sorte que le bon de commande doit contenir cinq articles avant que la production en vrac ne soit lancée.
Non en principe, mais la limite pratique est la disponibilité du mélange maître plutôt que la chimie du colorant. N'importe quelle teinte peut être composée, et la contrainte est la quantité minimale de mélange maître qu'un fournisseur produira. Les teintes tirées d'une bibliothèque de mélanges maîtres existante ne comportent aucun frais d'installation, tandis qu'une teinte personnalisée ajoute une étape de composition qui doit être amortie tout au long de la commande.
Le pigment composé dans le filament ne peut pas être décapé, donc le fil teint dans la masse ne peut pas être reteint dans une teinte différente. Les corrections doivent avoir lieu au niveau du ratio d'alimentation ou au stade du tissu, c'est pourquoi le ratio du mélange maître est signé avant le début de la filature en vrac.
Demandez des données instrumentales plutôt qu’un jugement visuel. Une spécification réalisable demande des valeurs de différence de couleur CIELAB mesurées à J65 avec un observateur à 10 degrés sur trois lots consécutifs, calculées selon la norme ISO 105-J03, ainsi que le numéro de lot du mélange maître pour chaque livraison.
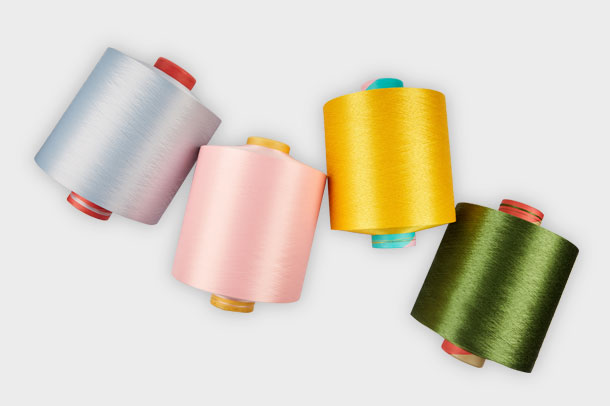
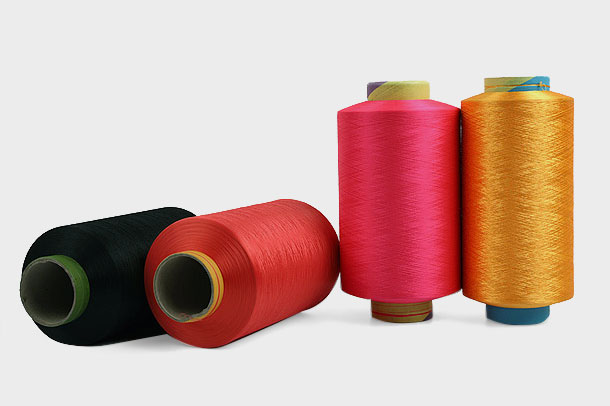
Le polyester coloré est fourni dans toute la gamme de filaments, depuis le fil partiellement orienté jusqu'au fil entièrement étiré et texturé, et en fils conçus pour des produits finaux spécifiques tels que les fils de tapis, de sous-tapis et de couvertures. Le taux d'éjection diffère selon le denier, de sorte que chaque spécification est reconfirmée sur un lot pilote avant la sortie en masse.

Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. est un professionnel Fabricants de fils de filaments de polyester en Chine et fournisseurs de fils de couleur polyester, créée en 2006, située dans la ville de YaQianTown Xiaoshan Hangzhou – l'un des centres de l'industrie du fil de polyester en Chine.

Produits
Coordonnées
Droit d'auteur © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved