Ajouter : NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang Chine.
Tél : 0086-0571-82602080
Télécopie : 0086-0571-82758132
Courriel : [email protected]
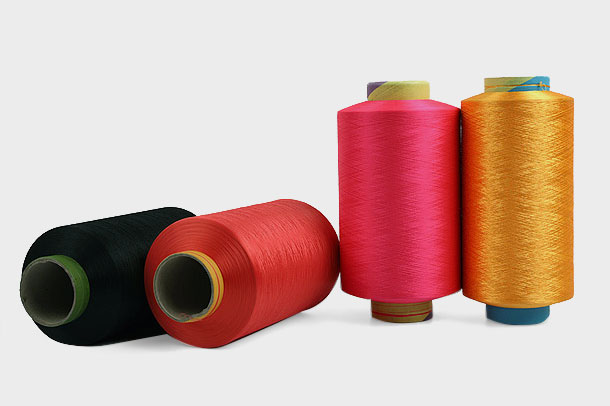
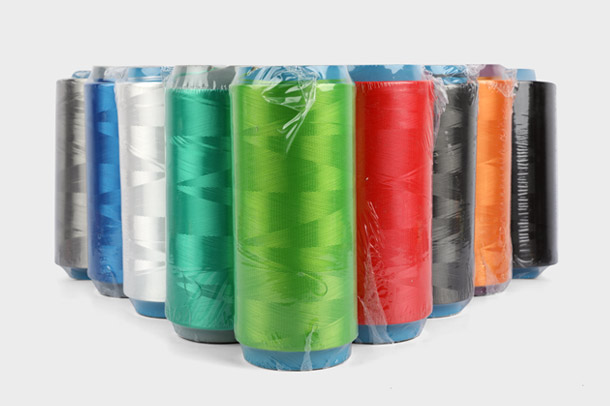
Dans les fils colorés en polyester teints dans la masse, la teinte est définie à l'intérieur du filament lors de l'extrusion, de sorte que la cohérence d'un lot à l'autre dépend du contrôle de la force du pigment et de la stabilité de la ligne de filature plutôt que de la chimie du bain de teinture.
C’est la raison structurelle pour laquelle un lot teint par filage conserve sa couleur tout au long d’une longue campagne. La teinture en emballage demande à la fibre d'absorber le colorant d'un bain, et chaque variation d'orientation d'étirage, de cristallinité ou de densité d'emballage se transforme en une différence d'absorption du colorant, qui est le mécanisme derrière le barré. La teinture par dopage supprime l'absorption de colorant de l'équation et laisse trois entrées à contrôler.
La géométrie explique un échec qui surprend les acheteurs. 150D/48F fonctionne à 3,1 dpf et 150D/36F à 4,2 dpf ; à une charge de pigment identique, le filament le plus fin porte plus de surface par gramme et lit de plus en plus clair. Modifiez le nombre de filaments à mi-commande et l'abat-jour bouge même si la recette ne l'a pas fait.
La dérive des ombres dans un long fil coloré remonte à six points contrôlables, et quatre d’entre eux se trouvent en amont de la tête d’enroulement.
| Étape du processus | Quelles dérives | Ce que voit le tricoteur | Un contrôle qui tient le coup |
| Prise de mélange maître | Résistance du lot de pigments, dispersion des particules | Toute une campagne lisant un pas plus léger ou plus terne | Test de tirage sur chaque lot entrant par rapport à une norme retenue |
| Dosage de matière fondue | Calibrage du chargeur, humidité des copeaux | Augmentation lente au fil des heures plutôt qu'un changement progressif | Dosage gravimétrique avec un rapport horaire vérifié par rapport à la recette |
| Pack filière | Augmentation de la pression de filtration, blocage partiel des trous | Fines stries et barré qui n'apparaissent qu'après tricotage | Alarmes de pression et intervalle fixe de changement de pack |
| Refroidir l'air | Dérive de vitesse et de température à travers la cellule de soufflage | Variation côte à côte dans un seul emballage | Armoire de trempe calibrée avec relevés enregistrés quotidiennement |
| Dessiner et texturer | Rapport de tirage, température du chauffage, rapport D/Y | Une étape invisible sur le fil plat | Processus verrouillé recette par lot et première approbation avant la campagne |
| Remontage et finition | Récupération d'huile, densité du colis | Apparence inégale et main inégale | Terminer le contrôle du dosage avec surveillance de la tension |
Un fil plat approuvé sur la ligne de filature peut toujours se déplacer une fois qu'il passe par la texturation, car l'historique de chaleur change de volume et de couverture, et le même fil d'entrée exécuté à une température de chauffage différente arrive à un pas visible. Approuver la forme texturée séparément, sur une chaussette tricotée, et conserver la recette de texturation jointe au dossier de lot. Les acheteurs auditant un fournisseur peuvent demander les données de processus derrière chacune des six étapes et examiner les itinéraire de fabrication lui-même au lieu de juger à partir d’une carte de nuances.
 Fils de polyester DTY pour applications de filaments texturés Passez en revue cette série de polyester texturé à fausse torsion pour connaître les options de denier, de lustre, de torsion et de recyclage lors de la spécification de lots de fils texturés. Voir le produit →
Un programme de fils colorés nécessite l'écriture de quatre chiffres avant le début de la filature, car une approbation verbale de la teinte ne peut pas être vérifiée trois mois plus tard.
La discipline de mesure a autant de poids que la limite. L'ISO 105-J03 définit la manière dont la différence de couleur est calculée de manière instrumentale, et la lecture doit provenir d'une carte enroulée ou d'une chaussette tricotée préparée de la même manière pour chaque lot, conditionnée, puis mesurée au moins trois fois avec la moyenne indiquée. Un contrôle visuel dans une cabine lumineuse sous D65 et TL84 détecte le métamérisme caché par un numéro à éclairage unique, ce qui est important lorsqu'un fil de couleur pigmentée est associé à une bordure ou une doublure teinte. Zhejiang Hengyuan Chemical Fiber Group Co., Ltd., un fabricant de filaments de polyester et de fils colorés opérant à Xiaoshan, Hangzhou depuis 2006, répertorie ses gammes FDY, DTY et POY comme des séries distinctes, ce qui permet de verrouiller facilement une géométrie et un itinéraire de polymère dans une spécification.
 Série de fils polyester FDY pour le tissage et le tricot Vérifiez cette série de polyester plat entièrement étiré pour les options de denier, de lustre, de recyclage et de haute ténacité lors de la définition d'une spécification de fil. Voir le produit →
Pour une commande supérieure à ce qu'une campagne tournante peut livrer, la planification de l'approvisionnement protège l'ombre plus efficacement que le resserrement de la limite Delta E, car la couture entre les campagnes est l'endroit où un programme se rompt.
La traçabilité est ce qui rend la différence vérifiable. Chaque carton doit porter le numéro de lot, le nombre de deniers et de filaments, le lot maître et la date de la campagne, et l'acheteur doit détenir une chaussette tricotée de chaque lot. Ne mélangez pas deux lots à l’intérieur d’un même panneau coupé-cousu ; la jointure peut apparaître après le premier lavage même lorsque les deux lots dépassent individuellement la tolérance. Si une commande s'étend sur plusieurs campagnes, réservez l'allocation du tonnage par écrit et conservez le solde d'un lot précédent en stock plutôt que de changer de source au milieu du panneau.
Une spécification de fil coloré qui indique la limite de différence de couleur, les illuminants, la géométrie du filament et la traçabilité du mélange maître comble les lacunes laissées ouvertes par une carte de nuances.
Les acheteurs qui comparent les fournisseurs peuvent répondre aux questions de correspondance des couleurs dans ce document. guide pour choisir le fil de couleur polyester avant que le premier échantillon ne soit demandé, car les réponses révèlent si l'usine contrôle la teinte au niveau de la filière ou l'inspecte uniquement au niveau de la ligne de conditionnement.
 Fil d'alimentation en polyester POY pour DTY et FDY Passez en revue ce fil d'alimentation partiellement orienté pour la texturation par étirage et la production de FDY, y compris les qualités colorantes cationiques pour la teinture différentielle et le POY recyclé. Voir le produit →
Un Delta E CMC (2:1) de 1,0 ou moins sous D65 à 10 degrés est la porte de travail pour les nuances unies, confirmée par une échelle de gris de 4-5 ou mieux selon la norme ISO 105-A02. Les nuances pastel nécessitent l'extrémité la plus étroite de cette plage, car un pas d'une unité est proportionnellement plus grand sur un fond pâle que sur un bleu marine profond.
Oui, et le processus doit être planifié plutôt qu’improvisé. Le fournisseur de colorant normalise chaque lot en fonction d'une concentration cible, le convertisseur effectue un prélèvement par rapport à une norme retenue, ajuste le taux de dilution si nécessaire et soumet le nouveau lot pour approbation avant le début de la campagne. Autorisez un cycle de réapprobation dans le calendrier au lieu de supposer une dérive nulle.
C’est le cas. Le 150D/48F fonctionne à 3,1 dpf et le 150D/36F à 4,2 dpf, donc avec la même charge de pigment, le filament le plus fin présente plus de surface et lit plus clair et plus lumineux. Le nombre de filaments et la section transversale appartiennent à la spécification et non à une conversation parallèle entre techniciens.
Cela dépend du denier et de la configuration de la ligne, le fournisseur doit donc indiquer le tonnage maximum pour une seule campagne pour le denier exact commandé et le délai de livraison pour une deuxième campagne. Avec les deux chiffres, un acheteur peut décider de conserver un lot en stock ou d'accepter un changement de campagne documenté avec une nouvelle approbation initiale.

Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. est un professionnel Fabricants de fils de filaments de polyester en Chine et fournisseurs de fils de couleur polyester, créée en 2006, située dans la ville de YaQianTown Xiaoshan Hangzhou – l'un des centres de l'industrie du fil de polyester en Chine.

Produits
Coordonnées
Droit d'auteur © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved